

苹果手机制作工艺是什么,制造过程有哪些秘密

iPhone的核心工艺壁垒,是把一块金属、一块玻璃,反复打磨到别人不愿意跟进的成本极限——这是它定价的底气,也是对手最难抄的那道题。
iPhone制作工艺的核心逻辑:为什么苹果执着于“一块整料”
行业共识认为,iPhone的工艺路线和主流安卓手机走了两条完全不同的路,安卓阵营早期用“拼接”做机身——中框是铝合金,后盖是塑料或玻璃,中间用胶水和卡扣连接,苹果从iPhone 5开始就押注“一体化”——用一整块铝板,掏出一个机身外壳。
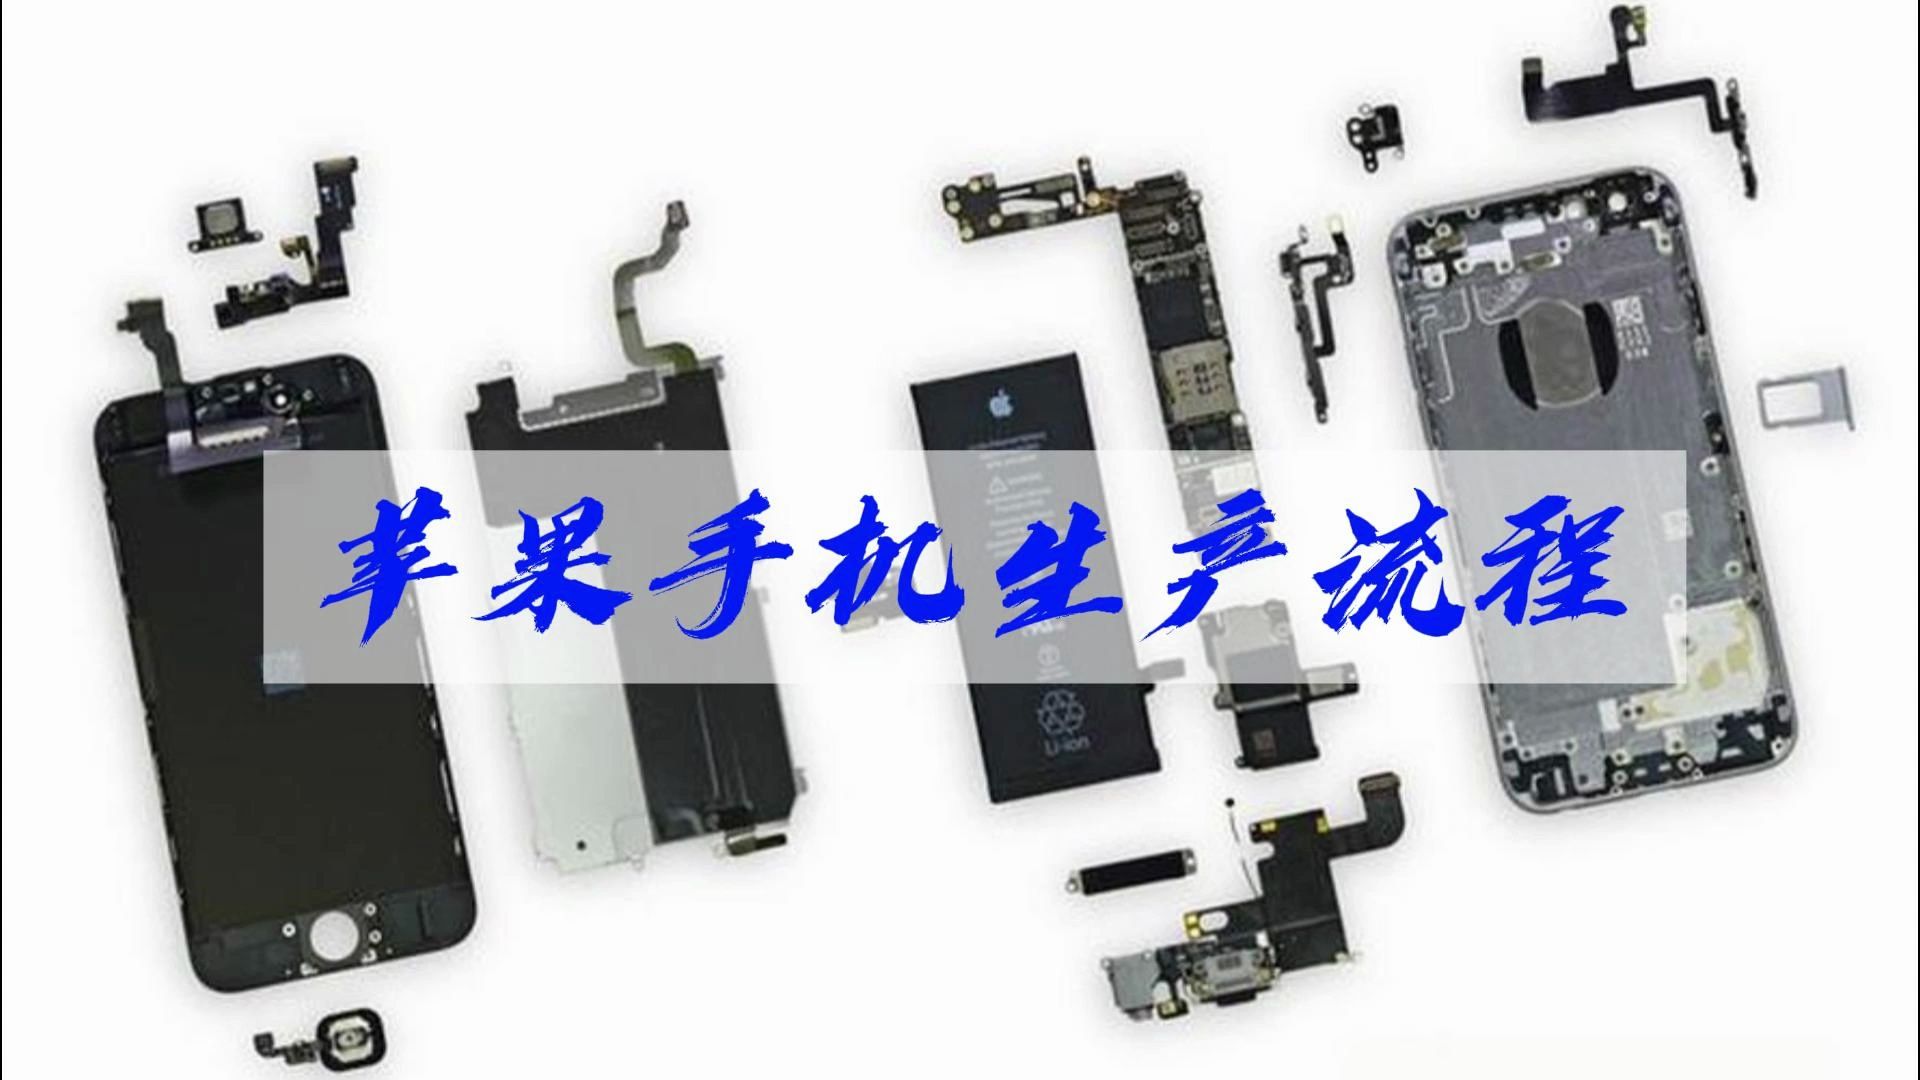
这个决定的代价极其高昂,一块标准铝板经过CNC切削后,材料利用率大约在30%到40%左右,剩下的全部变成铝屑,换来的好处是机身刚性大幅提升,没有接缝,没有公差累积,握在手里像一块温润的石头,富士康郑州工厂的车间里,一整排高速钻攻机同时工作,每分钟几万转的主轴带动刀具在铝板表面走刀,切削液顺着刀尖喷出,铝屑像雪花一样卷曲着落下——这是iPhone工艺最真实的画面。
iPhone铝合金边框加工过程:从挤压到镜面,一条产线走完
第一步:铝板挤压成型,先做出“毛坯”
工厂进购的不是现成的铝块,而是大型挤压机把铝锭加热到500摄氏度,通过模具挤出接近手机轮廓的长条形铝型材,这一步决定了iPhone边框的原始形状,分段切割后,每一段都留出1到2毫米的加工余量,供后续CNC切削。
第二步:CNC粗加工,去掉80%的废料
粗加工阶段,机床用大直径的玉米铣刀快速去掉多余材料,刀路从外向内层层剥离,型腔轮廓逐渐显现,这一步速度最快,但也最暴力——一台机床一天能消耗掉几十公斤铝屑,业内专家指出,iPhone的CNC用工数量和工时是普通金属边框手机的2到3倍,这是工艺价格门槛的主要来源。
第三步:精加工与高光倒角,公差控制在发丝级
粗加工后的机身表面粗糙,需要换用小直径刀具进行精加工,关键位置如摄像头模组开孔、按键孔位、天线断点槽,公差控制在±0.02毫米以内,这个精度比一根头发丝(约0.08毫米)细得多,随后,用钻石刀头沿着边框边缘拉出高光倒角——这条亮边是iPhone外观辨识度的重要组成部分,也是手工很难复制的细节。
第四步:打磨、喷砂、阳极氧化
精加工后的铝合金表面有刀纹,需要经过三道工序处理:
- 机械抛光:用布轮和研磨膏消除刀纹,把表面“熨平”。
- 喷砂处理:将细小的玻璃珠以高压喷射到表面,形成均匀的哑光质感,喷砂时间、压力、砂粒粒径都经过反复调校,直接决定iPhone摸上去是“滑”还是“涩”。
- 阳极氧化:把机身浸入电解液通电,在表面生成一层多孔的氧化铝膜,这层膜本身是透明且坚硬的,随后通过染色液浸渍,让颜料渗入微孔,最后封孔,所以iPhone的颜色不是“涂上去的漆”,而是“长在金属里的颜色”。
iPhone制作工艺和普通手机有什么不同:差距藏在这些细节里
很多人问为什么iPhone卖得贵,其实答案不在配置表上,而在产线上,对比一下普通手机和iPhone在工艺上的投入差异:
| 工艺环节 | 普通手机做法 | iPhone做法 |
|---|---|---|
| 机身结构 | 中框+后盖拼接,允许缝隙 | 一体化成型,无缝过渡 |
| CNC加工 | 加工局部特征,节约工时 | 整块金属掏空,工时投入极大 |
| 颜色处理 | 喷涂或普通阳极氧化 | 多层阳极氧化+物理气相沉积 |
| 表面质感 | 以喷漆覆盖金属纹理 | 保留金属磨砂触感,不做覆盖 |
| 精度要求 | 肉眼无缝隙即可 | 千分尺抽检,尺寸链严格对齐 |
这背后是产线投入的巨大差异,以富士康郑州工厂为例,一部 iPhone 量产前期,产线需要经历数十轮试产、良率爬坡、工艺冻结的流程,模具修一次要花几十万元,试产批次报废的机壳堆满废料箱,这种成本在安卓千元机领域根本不可想象,所以普通手机用“三段式后盖”“塑料中框”把成本压下来,是务实的商业选择,也是工艺路径的分岔口。
玻璃和钛合金,过了“金属”这道坎的升级路
iPhone 15 Pro系列的钛合金中框:加工难度翻倍
iPhone 15 Pro系列把铝合金换成钛合金(Ti-6Al-4V),这是 iPhone 工艺史上的又一次大考,钛的强度比铝合金高,但导热性差,加工时热量聚集严重,刀具磨损极快,同等结构下钛合金的CNC加工时间是铝合金的2倍以上,苹果的解决方案是“钛包铝”复合结构——外层是一层薄的钛合金,内层是铝框架,这样既保留了钛的质感和强度,又不至于让重量失控,同时降低一部分加工成本,观澜富士康的产线上,为钛合金专门引入的低速高扭矩机床,主轴转速比铝合金加工慢了一半,但单刀切削深度更小,表面质量更稳定。
玻璃背板:从iPhone 8到如今的“超瓷晶”
iPhone背面那块玻璃,是另一套工艺故事,Apple 与康宁合作开发的双离子交换玻璃,在加工中要经历高温熔融、CNC精雕、抛光、化学强化四步,尤其边缘的2.5D弧面,需要软质磨头逐层打磨,一寸一寸地磨出曲率,近年来,新iPhone的背板玻璃融入了“超瓷晶”概念——在玻璃基体中嵌入纳米级陶瓷晶体,硬度远超普通玻璃,但代价是加工难度更高,因为晶体让玻璃更脆,切割和钻孔过程中极易崩边,苹果的做法是把玻璃先做一整片,然后CNC挖出摄像头凸台的形状,再整体强化,最后贴合机身框架。
螺丝、扬声器和内部堆叠:看不见的地方才是真功夫
iPhone内部那颗自研的Taptic Engine线性马达,做成了“药丸状”,需要用专用CNC机床加工钨合金配重块,扬声器音腔的密封胶圈由机械臂自动点胶,误差不超过1毫米,甚至SIM卡托的金属光泽,也源于那一道不被人注意的PVD镀膜,这些细节决定了iPhone拆机时那种整齐、精密、像“瑞士手表”一样的视觉秩序,而这恰恰是普通手机难以复制的地方。
iPhone维修价格高,和工艺有什么直接关系
不少用户抱怨iPhone换了块屏幕要两千元,换个后盖玻璃也要上千元——这背后的直接原因就是工艺成本分摊太高。
- 中框和背板是一体的:以铝合金中框为例,一旦摔变形,普通手机可以只换中框,但iPhone一体化的结构意味着维修时要动整个机身骨架,拆装难度大,维修工时高。
- 钛合金更难加工:iPhone 15 Pro系列的中框碰撞后,若需修复抛光,必须用专门工具和洁净环境,普通维修店难以恢复原厂质感。
- 玻璃与边框的贴合精度:后盖玻璃碎裂后,扒掉玻璃、清理残胶、重新点胶的过程极其考验手艺,工厂用机械臂点胶保证精度,而手动操作很容易让玻璃四周出现缝隙,气密性受损。
iPhone维修价格贵”,不是苹果单纯“赚配件钱”,而是因为它的工艺路线让你根本没法“单换一个小零件”,如果后盖玻璃碎裂,iPhone 15系列必须整面更换,而安卓玻璃后盖往往可以单独拆装。
关于iPhone制作工艺的常见疑问
iPhone的CNC加工具体是在哪里完成的? 主要集中在富士康深圳观澜厂区(精锐机电)和郑州综保区工厂,郑州是全球最大的iPhone组装基地,大量机壳CNC加工、阳极氧化、组装测试都在这里完成,蓝思科技和伯恩光学则负责玻璃盖板与后盖的打磨强化。
iPhone使用钛合金中框后,重量变轻了多少? iPhone 15 Pro比iPhone 14 Pro轻了约19克,这一方面来自钛合金的低密度,另一方面来自内部结构的重新布局,但钛合金的屈服强度更高,理论上同等厚度下抗弯折能力更好,这就是加工难度换来的体验收益。
为什么iPhone不出纯陶瓷后盖? 陶瓷后盖需要极高温度的烧结工艺,成型后还要CNC走刀修形,良率低、工期长,而且陶瓷重量较大,不利于现代智能手机的轻量化目标,苹果选择“玻璃+超瓷晶”方案,是在物理性能、重量和成本之间找到的平衡点——陶瓷的硬度虽高,但脆性同样明显,跌落时碎裂风险并不比玻璃低。


